
故事要从一个被退回来的包裹说起,外箱完好,里面的产品却碎了。
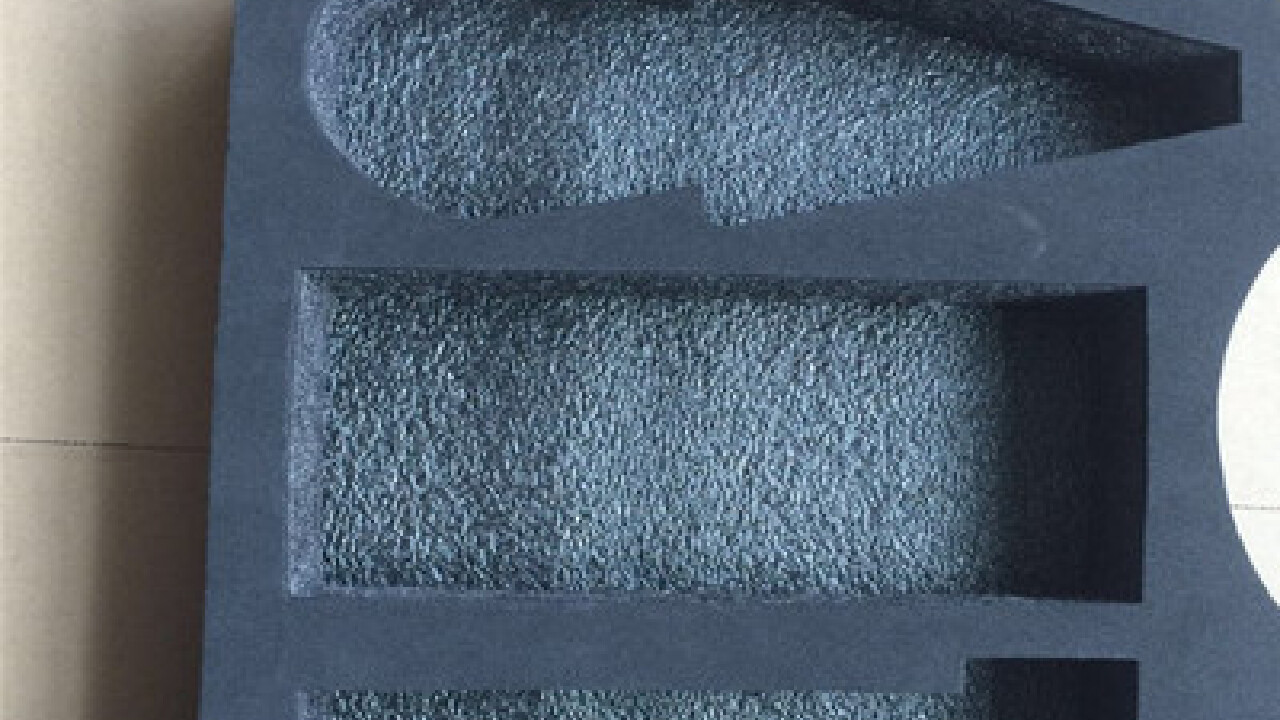
当时客户的方案是加厚外箱,试了一轮效果不明显,返件数量仍然居高不下。后来重新梳理了一遍流通环节,发现问题根本不在外箱,而在产品与外箱之间的那层空隙。这件事之后,客户把内衬规格固定下来,后面几个季度都没再调整过。
不妨从几个实际案例看效果:【案例1】一家五金配件经销部这次的情况是这样的:底部既要缓冲又要防滑。针对这个问题,把方案调整为异形珍珠棉底托,做法上底托底面增加防滑纹路,上层保留缓冲层,最终堆码不移位,缓冲性能也未削弱。这也是圣博瑞一贯的做法:配送按时交付,昆明市内响应更快。【案例2】一家陶瓷工坊这次的情况是这样的:底托尺寸与外箱不匹配,装箱时总是歪斜。针对这个问题,把方案调整为异形珍珠棉底托,做法上按外箱内廓重新开模做异形珍珠棉底托,最终装箱贴合严整,不再位移。这也是圣博瑞一贯的做法:先上门或线上对接尺寸,再出方案打样。【案例3】一家山地土特产馆这次的情况是这样的:产品底部悬空,落地时冲击直接传到主体。针对这个问题,把方案调整为珍珠棉底托,做法上加装珍珠棉底托,把受力分散到底面,最终跌落测试通过,底部损伤明显减少。这也是圣博瑞一贯的做法:按需定制,规格和数量都灵活。【案例4】一家玻璃制品厂这次的情况是这样的:重物长期静置后底部被压出凹陷。针对这个问题,把方案调整为珍珠棉底托,做法上改用加硬珍珠棉底托并加大受力面积,最终静置一个月后底部无明显变形。这也是圣博瑞一贯的做法:一对一方案设计,配套报价。
开箱观感正在成为客户评价的一环,内衬的整齐度值得重视。包装体积直接影响运费,减薄与贴合设计能带来可见的成本优化。堆码场景要关注的是长时间静压下的缓慢变形,而不只是瞬间冲击。
补充几点实用建议:多规格混装时,用分腔结构比散装填充更稳妥。采购前确认好交付周期,留出打样与验证的时间余量。仓储环境保持通风干燥,有利于保持材料的回弹状态。
服务范围主要包括:生产中遇到问题可以随时调整方案,不额外增加沟通成本。提供免费的样品打样服务,确认效果后再谈批量。昆明市内及周边州市都可安排配送,批量订单可对接专线物流。
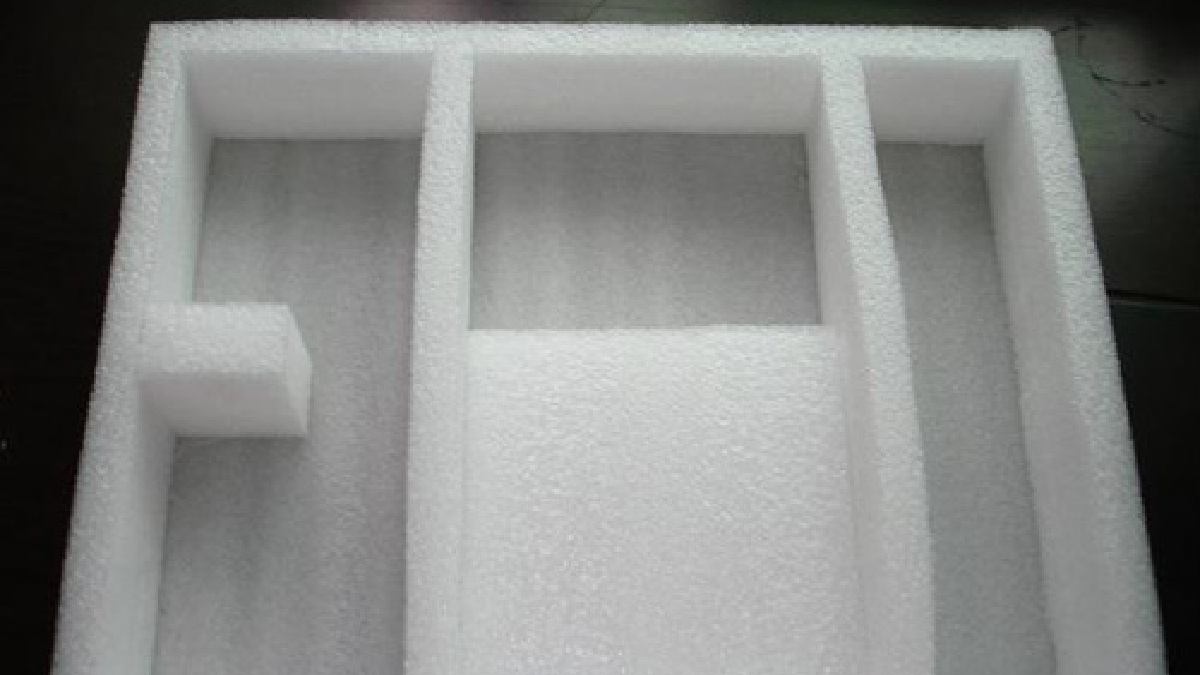
选型环节有几条经验值得参考:异形件建议先打样再量产,尺寸误差要在样品阶段消化掉。出口或长途运输场景,建议增加防潮外层。规格型号不宜过多,统一到少数几种更利于库存管理。
几个关键知识点:跌落高度每增加一档,对缓冲层厚度的要求就相应提高。缓冲设计的核心是控制传递到产品上的加速度,内衬越贴合,传递的能量越小。内衬与外箱形成整体受力结构时,防护效果优于单纯填充。
百科层面的补充:材料构成:以低密度聚乙烯为主要原料,经物理发泡形成独立气泡结构。加工方式:可通过裁切、冲型、热合、贴合等工艺做成各种形状。
具体的选型步骤:第一,第一步,确认产品的外形尺寸、重量和易损部位。第二,第二步,判断主要风险来自跌落、堆码还是振动。第三,第三步,按风险类型选择密度与厚度,确定缓冲层结构。第四,第四步,打样成型,做跌落与堆码两项验证。
行业背景可以这样理解:近几年本地电商和农特产品外发量持续增长,对内衬防护的要求也随之提高。很多企业最初只关注外箱强度,后来才发现内衬才是决定破损率的关键。
支撑这些服务的是几项实打实的条件:生产端直接对接客户,省掉中间环节,价格按批发口径核算。支持小批量试单与批量供货两种节奏,方便客户验证效果。从原料入库到成品出库,每一批都有对应的检验记录。
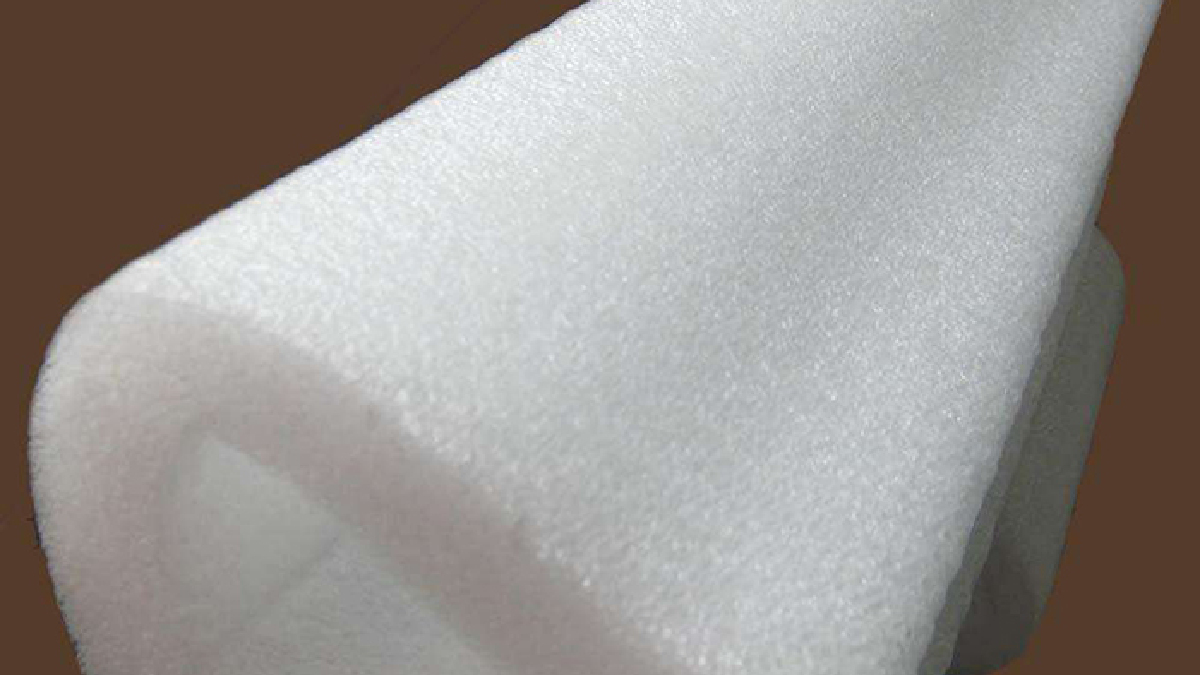
圣博瑞在昆明有自有生产基地,常用规格备有现货,也可以按需定制。